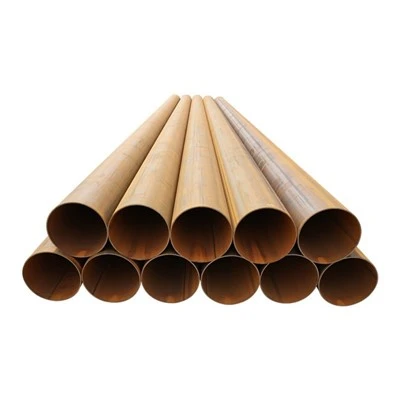

ในการผลิตท่อเหล็กสมัยใหม่ ท่อเชื่อมตามยาว (LSAW และ ERW) ถูกนำมาใช้กันอย่างแพร่หลายเพื่อให้มีประสิทธิภาพในการขึ้นรูปสูง ตะเข็บเชื่อมตรง และโครงสร้างที่มั่นคง ท่อเหล่านี้มีความสำคัญในภาคส่วนต่างๆ เช่น การขนส่งน้ำมันและก๊าซ การรองรับโครงสร้าง การก่อสร้างสะพาน และฐานรากเสาเข็ม ขึ้นอยู่กับการใช้งานและข้อมูลจำเพาะ วิธีการผลิตที่แตกต่างกันนั้นใช้-โดยหลักคือการเชื่อมอาร์กใต้น้ำ (SAW) และการเชื่อมด้วยความถี่สูง (HFW) ด้านล่างนี้เป็นคำอธิบายโดยละเอียดของกระบวนการทั้งสอง
1. การเชื่อมอาร์กใต้น้ำ (แอลเอสเอ) – เหมาะสำหรับท่อเหล็กที่มีเส้นผ่านศูนย์กลางใหญ่-ความแข็งแรงสูง-
1.1 การเตรียมวัสดุและการเตรียม-เบื้องต้น
การผลิตท่อ LSAW เริ่มต้นด้วยการตรวจสอบคุณภาพแผ่นเหล็กอย่างเข้มงวด แต่ละแผ่นผ่านการทดสอบอัลตราโซนิกเต็มรูปแบบเพื่อตรวจจับข้อบกพร่อง เช่น รอยแตกหรือสิ่งเจือปน หลังจากการตรวจสอบ ขอบแผ่นจะถูกกัดโดยใช้เครื่องกัดขอบเพื่อให้ได้ความกว้าง ความขนาน และรูปทรงมุมเอียงที่ต้องการ เพื่อให้มั่นใจถึงการเตรียมรอยเชื่อมที่แม่นยำ
1.2 การขึ้นรูปและการเชื่อมที่แม่นยำ
แผ่นที่ผ่านการขัดแล้วจะต้องงอก่อน-เพื่อให้โค้งงอทั้งสองด้าน จากนั้นเพลตเหล่านี้จะถูกป้อนเข้าไปในเครื่องอัดขึ้นรูป JCO โดยจะขึ้นรูปเป็นขั้นๆ ขั้นแรกเป็นตัว "J" ที่ด้านหนึ่ง จากนั้นเป็น "C" ที่อีกด้านหนึ่ง และในที่สุดจะกลายเป็นตัวท่อรูปทรง "O"{2}} เปิด ท่อเปิดถูกเชื่อมโดยใช้การเชื่อมแบบ MAG (Metal Active Gas) ตามด้วย-การเชื่อมอาร์คใต้น้ำแบบหลายลวด-ทั้งภายในและภายนอก เทคนิคนี้ซึ่งใช้สายไฟสูงสุดสี่เส้นพร้อมกัน ช่วยให้มั่นใจได้ถึงการเชื่อมที่แข็งแรงและสม่ำเสมอซึ่งเหมาะสำหรับท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่- รับน้ำหนัก-
1.3 การตรวจสอบคุณภาพและการตกแต่ง
หลังจากการเชื่อมแล้ว จะมีการทดสอบและการรักษาหลายชุด:
- การทดสอบอัลตราโซนิกครั้งแรกบนรอยเชื่อมและวัสดุฐานที่อยู่ติดกัน
- การตรวจสอบรังสีเอ็กซ์-เพื่อตรวจสอบความสมบูรณ์ของรอยเชื่อมภายใน
- การขยายเส้นผ่านศูนย์กลางเพื่อปรับปรุงความกลมและความแม่นยำของมิติ
- การทดสอบอุทกสถิตเพื่อประเมินความแข็งแรงและความแน่น
- ปรับขนาดและตัดตามความต้องการของลูกค้า
- รอบที่สองของการทดสอบอัลตราโซนิกและเอ็กซเรย์- รวมถึงการทดสอบอนุภาคแม่เหล็กที่ปลายท่อ
- การป้องกันการกัดกร่อน-ภายนอก เช่น ผงอีพ็อกซีหรือการเคลือบ PE 3 ชั้น
ท่อ LSAW ที่ผลิตผ่านกระบวนการนี้มีความแข็งแกร่งและความน่าเชื่อถือสูง ทำให้เหมาะสำหรับการ-ขนส่งของไหลแรงดันสูงและ-การใช้งานโครงสร้างงานหนัก
2. การเชื่อมด้วยความถี่สูง- (ERW) – มีประสิทธิภาพและดีที่สุดสำหรับท่อขนาดกลางถึงเล็ก-
2.1 หลักการเชื่อม-ด้วยการเหนี่ยวนำความถี่สูง
การเชื่อมด้วยความถี่สูง-คือการเชื่อมแบบเหนี่ยวนำประเภทหนึ่ง (หรือการเชื่อมแบบสัมผัสด้วยแรงดัน) ที่ใช้การเหนี่ยวนำแม่เหล็กไฟฟ้าและผลกระทบของผลกระทบที่ผิวหนัง ผลกระทบในบริเวณใกล้เคียง และการให้ความร้อนจากกระแสไหลวน หลักการเหล่านี้ให้ความร้อนแก่ขอบแถบเหล็กอย่างรวดเร็วจนมีสถานะหลอมเหลว จากนั้นชุดลูกกลิ้งแรงดันจะบีบขอบที่ได้รับความร้อนเข้าด้วยกัน ทำให้เกิดการหลอมรวมของขอบเขตเกรนและเกิดเป็นรอยเชื่อมที่แข็งแรงและสะอาด กระบวนการนี้ไม่ต้องใช้วัสดุตัวเติม มีการกระเด็นน้อยที่สุด และสร้างโซนรับความร้อน-ที่แคบพร้อมคุณสมบัติทางกลที่ดีเยี่ยม
2.2 กระบวนการปรับปรุงและความเหมาะสมในการผลิตจำนวนมาก
ERW ส่วนใหญ่จะใช้สำหรับการผลิตท่อเหล็กขนาดกลางและขนาดเล็ก- กระบวนการนี้ประกอบด้วย:
- การคลายและปรับระดับแถบเหล็ก
- การขึ้นรูปอย่างต่อเนื่องเป็นท่อกลมเปล่าโดยการขึ้นรูปม้วน
- การเหนี่ยวนำความร้อนของขอบเชื่อม
- กดขอบเข้าด้วยกันโดยใช้ม้วนบีบ
- การระบายความร้อน การปรับขนาด การตัดตามความยาว
- การทดสอบรอยเชื่อมแบบอินไลน์
เมื่อเทียบกับแอลเอสเอ, ERWเร็วขึ้น ประหยัดพลังงานมากขึ้น-และเป็นอัตโนมัติสูง- เหมาะสำหรับโครงการที่ต้องการปริมาณการผลิตจำนวนมากและการควบคุมต้นทุน มีการใช้กันอย่างแพร่หลายในท่อโครงสร้าง การขนส่งของไหล ท่อยานยนต์ และการใช้งานทางกล
บทสรุป
แอลเอสเอและERWเป็นตัวแทนของสองวิธีหลักในการผลิตท่อเหล็กเชื่อมตามยาว LSAW เหมาะกว่าสำหรับท่อที่มีเส้นผ่านศูนย์กลางใหญ่-ความแข็งแรงสูง-ในสภาพแวดล้อมที่มีความต้องการสูง ในขณะที่ ERW โดดเด่นในเรื่องประสิทธิภาพการผลิตและความได้เปรียบด้านต้นทุนในการใช้งานที่มีเส้นผ่านศูนย์กลางเล็กกว่า การเลือกกระบวนการเชื่อมที่เหมาะสมตามความต้องการของโครงการเป็นกุญแจสำคัญในการสร้างความสมดุลระหว่างประสิทธิภาพและเศรษฐศาสตร์