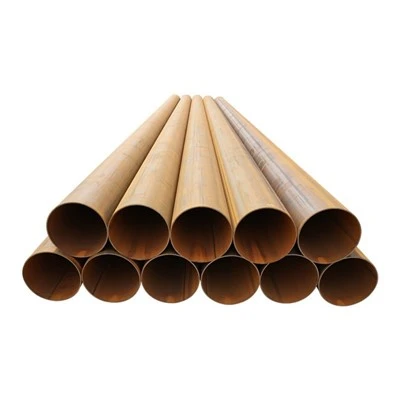
--การเปรียบเทียบอย่างเป็นระบบจากกระบวนการผลิตกับคุณลักษณะด้านประสิทธิภาพ
ในระบบผลิตภัณฑ์ท่อเหล็กคาร์บอน ท่อเหล็กเชื่อมถูกนำมาใช้กันอย่างแพร่หลายในด้านการส่งพลังงาน วิศวกรรมเทศบาล การผลิตทางอุตสาหกรรม และสาขาอื่นๆ เนื่องจากมีประสิทธิภาพการผลิตสูงและครอบคลุมข้อกำหนดที่กว้างขวาง ตามความแตกต่างในวิธีการเชื่อมและกระบวนการขึ้นรูป ท่อเหล็กเชื่อมสามารถแบ่งเพิ่มเติมได้เป็นประเภทต่างๆ โดยท่อเหล็กเชื่อมความต้านทานไฟฟ้า (ERW) และท่อเหล็กเชื่อมอาร์คจมอยู่ใต้น้ำ (SAW) เป็นเรื่องธรรมดาที่สุด ท่อเหล็ก SAW สามารถจำแนกเพิ่มเติมได้เป็นท่อเหล็กเชื่อมอาร์คจมอยู่ใต้น้ำตามยาว (LSAW) และท่อเหล็กเชื่อมอาร์คจมอยู่ใต้น้ำแบบเกลียว (SSAW) ตามรูปแบบการเชื่อม
ในการใช้งานจริงทางวิศวกรรม ท่อเหล็ก SAW และท่อเหล็ก ERW มีความแตกต่างอย่างมีนัยสำคัญในกระบวนการผลิต ลักษณะการเชื่อม ประสิทธิภาพ และสภาพการทำงานที่เกี่ยวข้อง บทความนี้ดำเนินการวิเคราะห์เปรียบเทียบอย่างเป็นระบบของท่อเหล็กทั้งสองประเภทนี้จากหลายมิติที่สำคัญ
I. ความแตกต่างพื้นฐานในกระบวนการผลิต
1. วิธีการผลิตของท่อเหล็ก ERW
ท่อเหล็ก ERW ใช้เหล็กม้วนรีดร้อน-เป็นวัตถุดิบ แถบเหล็กจะค่อยๆ โค้งงอเป็นรูปทรงท่อกลมผ่านหน่วยการขึ้นรูปอย่างต่อเนื่อง และใช้กระแสความถี่สูง-เพื่อสร้างความต้านทานความร้อนที่ขอบท่อ นำโลหะไปสู่สถานะพลาสติกก่อนที่จะสร้างการเชื่อมผ่านการอัดขึ้นรูป ไม่มีการใช้โลหะเติมในระหว่างกระบวนการเชื่อมทั้งหมด และการเชื่อมจะเสร็จสมบูรณ์ด้วยการเชื่อมโลหะฐานด้วยตัวโลหะเอง
กระบวนการนี้มีความต่อเนื่องที่แข็งแกร่งและระบบอัตโนมัติในระดับสูง ทำให้เหมาะอย่างยิ่งสำหรับการผลิตท่อเหล็กเส้นผ่านศูนย์กลางขนาดเล็กและขนาดกลาง-ขนาดใหญ่

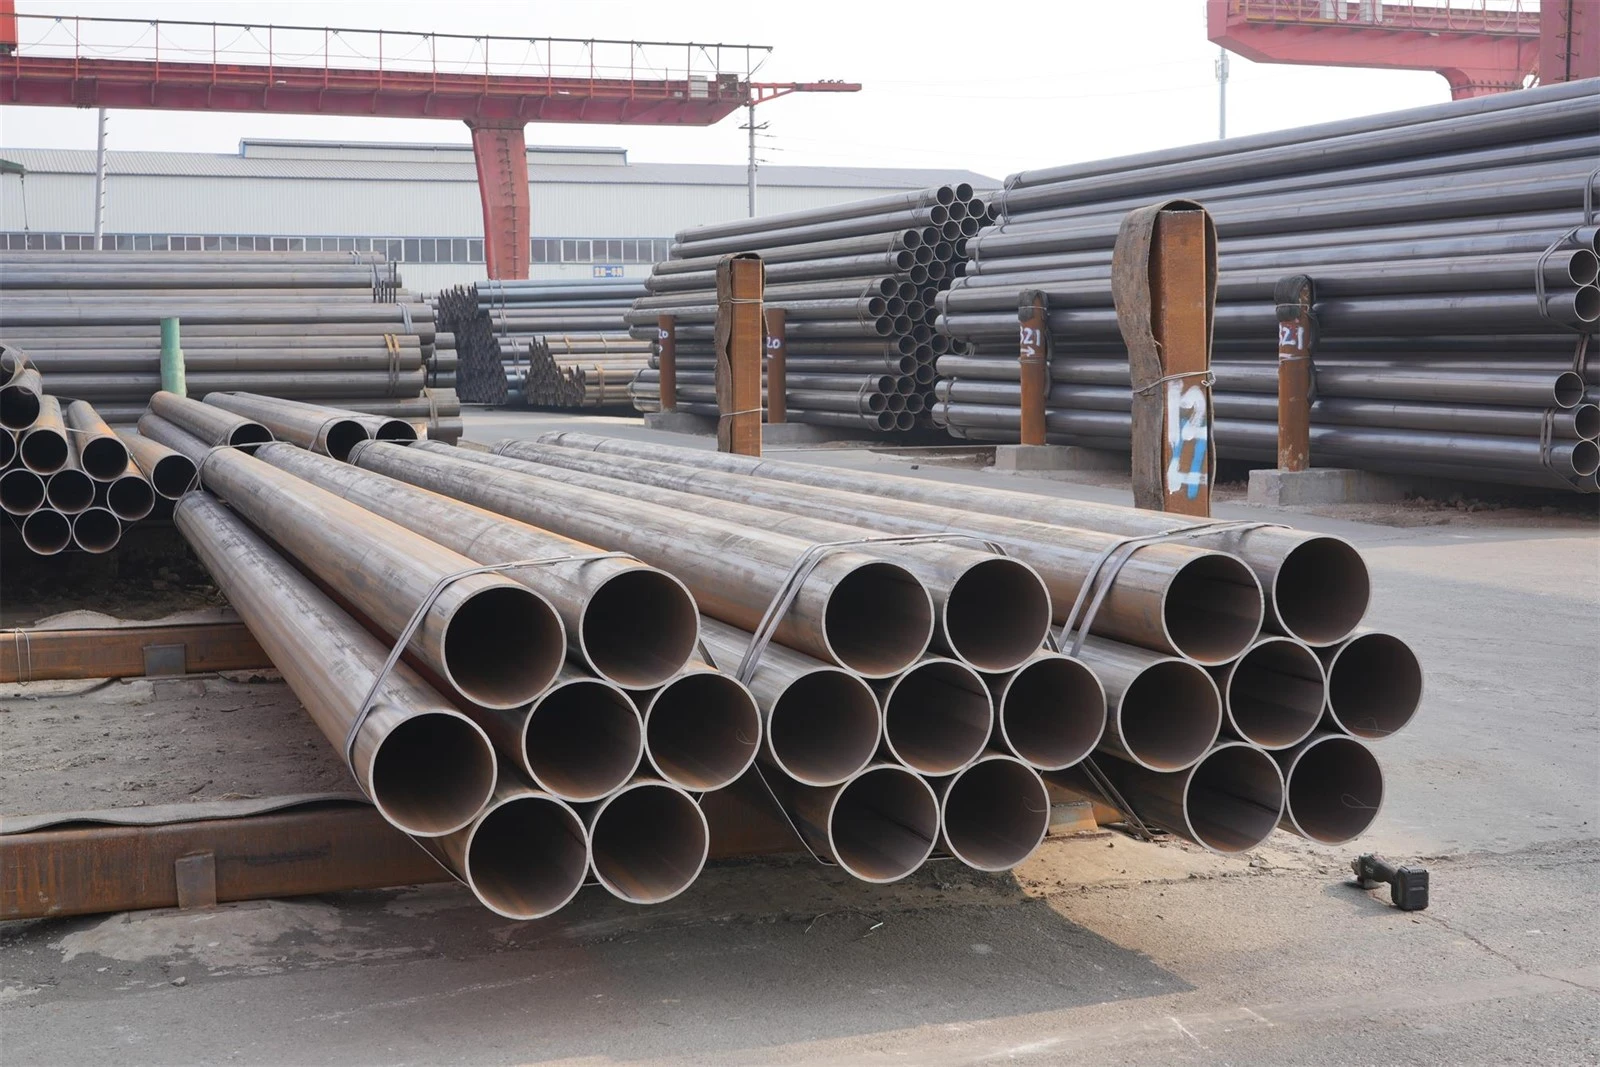
2. วิธีการผลิตท่อเหล็ก SAW
ท่อเหล็ก SAW ถูกเชื่อมโดยใช้กระบวนการเชื่อมอาร์กแบบจมอยู่ใต้น้ำ ในระหว่างการเชื่อม อาร์คไฟฟ้าจะไหม้อยู่ใต้ชั้นฟลักซ์ และลวดเชื่อมจะถูกป้อนเข้าไปในสระหลอมเหลวอย่างต่อเนื่องเพื่อสร้างโลหะเชื่อม การเชื่อมมักประกอบด้วย 2 ขั้นตอน คือ การเชื่อมภายในและการเชื่อมภายนอก ส่งผลให้ได้เนื้อเชื่อมที่หนาและมีความลึกในการเจาะลึก
ขึ้นอยู่กับสัณฐานวิทยาของการเชื่อม ท่อเหล็ก SAW สามารถแบ่งออกเป็นประเภทตามยาวและเกลียว ลักษณะทั่วไป ได้แก่ กระบวนการเชื่อมที่มีความเสถียร และความเหมาะสมสำหรับการผลิตท่อเหล็กผนังขนาดใหญ่-เส้นผ่านศูนย์กลางและหนา-
ครั้งที่สอง การเปรียบเทียบสัณฐานวิทยาของการเชื่อมและคุณภาพลักษณะที่ปรากฏ
1. ลักษณะการเชื่อมของท่อเหล็ก ERW
หลังจากการเชื่อม การเชื่อมของท่อเหล็ก ERW จะผ่านกระบวนการอัดขึ้นรูปและขึ้นรูป ส่งผลให้มีความสูงการเชื่อมต่ำ พื้นผิวภายในและภายนอกค่อนข้างเรียบ และการเปลี่ยนแปลงตามธรรมชาติกับโลหะฐาน สิ่งนี้ทำให้ท่อเหล็ก ERW มีคุณภาพรูปลักษณ์โดยรวมที่ยอดเยี่ยมและมีพื้นผิวที่สูง ทำให้เหมาะอย่างยิ่งสำหรับสถานการณ์ทางวิศวกรรมที่ต้องการรูปลักษณ์ที่เข้มงวดและความเรียบของผนังด้านใน
2. ลักษณะการเชื่อมของท่อเหล็ก SAW
โลหะเชื่อมของท่อเหล็ก SAW ถูกสร้างขึ้นด้วยลวดตัวเติม ดังนั้นการเชื่อมมักจะสูงกว่าพื้นผิวโลหะฐาน โดยมีการเสริมแรงเชื่อมบางส่วนในการเชื่อมทั้งภายในและภายนอก แม้ว่าขนาดของการเชื่อมจะสามารถควบคุมได้และเป็นไปตามมาตรฐานที่เกี่ยวข้อง แต่ความเรียบของรูปลักษณ์นั้นด้อยกว่าท่อเหล็ก ERW เล็กน้อย
ที่สาม ความแตกต่างในประเภทข้อบกพร่องและคุณลักษณะการตรวจสอบ
1. ลักษณะข้อบกพร่องของท่อเหล็ก ERW
โซนการเชื่อมของท่อเหล็ก ERW มีความเข้มข้น และความร้อนในการเชื่อมมีขนาดค่อนข้างเล็ก ข้อบกพร่องทั่วไปส่วนใหญ่จะกระจุกตัวอยู่ใกล้กับเส้นกึ่งกลางการเชื่อม ข้อบกพร่องเหล่านี้มีสัณฐานวิทยาที่ค่อนข้างง่าย และสามารถตรวจพบและควบคุมได้ง่ายโดยใช้วิธีการทดสอบแบบไม่ทำลาย (NDT) - เช่น การทดสอบด้วยคลื่นเสียงความถี่สูง
2. ลักษณะข้อบกพร่องของท่อเหล็ก SAW
กระบวนการ SAW ใช้ฟลักซ์และลวดเชื่อม ส่งผลให้มีเนื้อโลหะเชื่อมจำนวนมากและมีข้อบกพร่องที่อาจเกิดขึ้นได้ค่อนข้างหลากหลาย นอกจากการตรวจสอบรอยเชื่อมแล้ว ยังต้องมีการตรวจสอบแผ่นเหล็กโลหะฐานอย่างเข้มงวดด้วย โดยเฉพาะอย่างยิ่งสำหรับท่อเหล็กผนังขนาดใหญ่-เส้นผ่านศูนย์กลางและหนา- กระบวนการตรวจสอบมีความซับซ้อนมากขึ้น
IV. การเปรียบเทียบความเค้นตกค้างและความเสถียรของโครงสร้าง
1. ลักษณะความเค้นตกค้างของท่อเหล็ก ERW
ในระหว่างการผลิตท่อเหล็ก ERW ท่อจะผ่านกระบวนการขึ้นรูปและปรับขนาดหลายขั้นตอน โดยมีการปรับพลาสติกบนตัวท่อซ้ำหลายครั้ง กระบวนการนี้ช่วยคลายความเค้นตกค้างจากการเชื่อมได้ในระดับหนึ่ง ส่งผลให้มีการกระจายความเค้นค่อนข้างสม่ำเสมอในท่อเหล็กสำเร็จรูป
2. ลักษณะความเค้นตกค้างของท่อเหล็ก SAW
ท่อเหล็ก SAW มีอินพุตความร้อนในการเชื่อมสูงและปริมาณโลหะเชื่อมขนาดใหญ่ ทำให้เกิดความเค้นตกค้างค่อนข้างเข้มข้นหลังการเชื่อม แม้ว่าการปรับปรุงสามารถทำได้ผ่านการบำบัดความร้อนหรือการควบคุมกระบวนการ แต่การกระจายความเค้นที่สม่ำเสมอโดยทั่วไปนั้นไม่ดีเท่ากับท่อเหล็ก ERW
V. ความแตกต่างในประสิทธิภาพการบริการและการปรับตัวในการบำรุงรักษา
จากมุมมองของคุณสมบัติทางกลโดยรวม ท่อเหล็ก ERW และ SAW ที่ผ่านการรับรองสามารถตอบสนองข้อกำหนดทางวิศวกรรมเมื่อปฏิบัติตามมาตรฐานเดียวกัน อย่างไรก็ตาม ท่อเหล็ก ERW มีข้อได้เปรียบบางประการในการ-หลังการประมวลผลและการบำรุงรักษา
หากพบข้อบกพร่องในการเชื่อมเฉพาะที่ในระหว่างการผลิตท่อเหล็ก ERW สามารถแก้ไขได้ด้วยการซ่อมแซมหรือการรักษาเฉพาะที่ ในทางตรงกันข้าม หากเกิดข้อบกพร่องร้ายแรงในบริเวณแนวเชื่อมหรือบริเวณการเชื่อมของท่อเหล็ก SAW การซ่อมแซมจะทำได้ยากและอาจส่งผลกระทบต่อความปลอดภัยในการให้บริการของท่อทั้งหมดด้วยซ้ำ
วี. การเปรียบเทียบที่ครอบคลุมในการใช้งานทางวิศวกรรม
1. สถานการณ์สมมติของท่อเหล็ก ERW
ท่อเหล็ก ERW เหมาะสำหรับโครงการวิศวกรรมเส้นผ่านศูนย์กลางขนาดเล็กและขนาดกลาง-ที่ต้องการคุณภาพรูปลักษณ์และความแม่นยำของมิติสูง เช่น เครือข่ายท่อในเมือง ท่ออุตสาหกรรมทั่วไป และท่อโครงสร้าง
2. สถานการณ์สมมติของท่อเหล็ก SAW
ด้วยการเจาะทะลุลึกและความสามารถในการรับน้ำหนัก-ที่แข็งแกร่ง ท่อเหล็ก SAW จึงเหมาะสมกว่าสำหรับโครงการทางวิศวกรรมที่มีเส้นผ่านศูนย์กลางขนาดใหญ่- ผนังหนา- และมี-ความแข็งแรงสูง เช่น ท่อส่งน้ำมันและก๊าซทางไกล- โครงการ-อนุรักษ์น้ำขนาดใหญ่ และโครงการโครงสร้างที่สำคัญบางโครงการ
บทสรุป
ท่อเหล็ก SAW และท่อเหล็ก ERW มีจุดมุ่งหมายในแง่ของกระบวนการผลิต ลักษณะรอยเชื่อม ลักษณะการตรวจสอบ และความสามารถในการปรับตัวทางวิศวกรรม และไม่มีความเหนือกว่าหรือด้อยกว่าโดยสิ้นเชิง กุญแจสำคัญในการเลือกใช้วัสดุทางวิศวกรรมอยู่ที่การพิจารณาอย่างครอบคลุมตามเงื่อนไขการทำงาน ช่วงเส้นผ่านศูนย์กลาง ระดับแรงดัน และข้อกำหนดด้านคุณภาพโดยเฉพาะ
ความเข้าใจในเชิงลึก-เกี่ยวกับคุณลักษณะทางเทคนิคของท่อเหล็กทั้งสองประเภทนี้ช่วยให้สามารถเลือกวัสดุที่สมเหตุสมผล ประหยัด และปลอดภัยมากขึ้นในโครงการที่ใช้งานได้จริง ดังนั้นจึงรับประกัน-การดำเนินงานที่มั่นคงของโครงการในระยะยาว